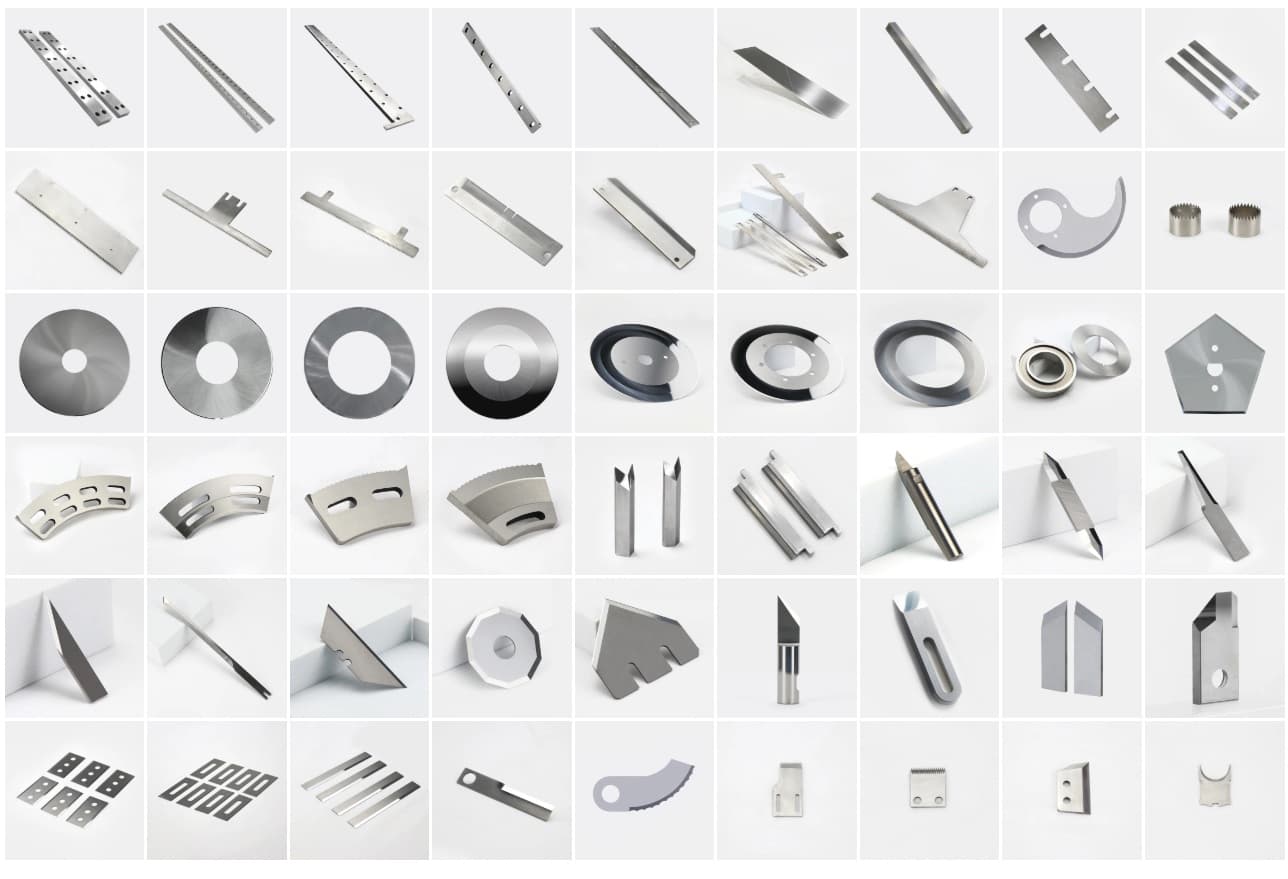
Cuchillas circulares de corte longitudinal · Cuchillas de corte · Cuchilla industrial · Cuchilla de máquina · Cuchilla circular
Precisión Cuchillas de Corte Longitudinalpara líneas de metal, papel, film y conversión
Cuchillas de D2, HSS M2, HSS M35 y metal pulvimetalúrgico, templadas al vacío a 60–66 HRC, rectificadas por CNC a ±0.0015 mm de tolerancia de espesor y 0.2 Ra de acabado superficial. Fabricadas a medida según plano o muestra. Enviadas a 88 países.
- Tolerancia de espesor de ±0.0015 mm, acabado lapeado de 0.2 Ra
- Plazo estándar de 4 semanas, urgente en 2 semanas
- Temple al vacío en planta propia — sin subcontratación
- Certificados de colada, certificados de dureza e informes de inspección incluidos
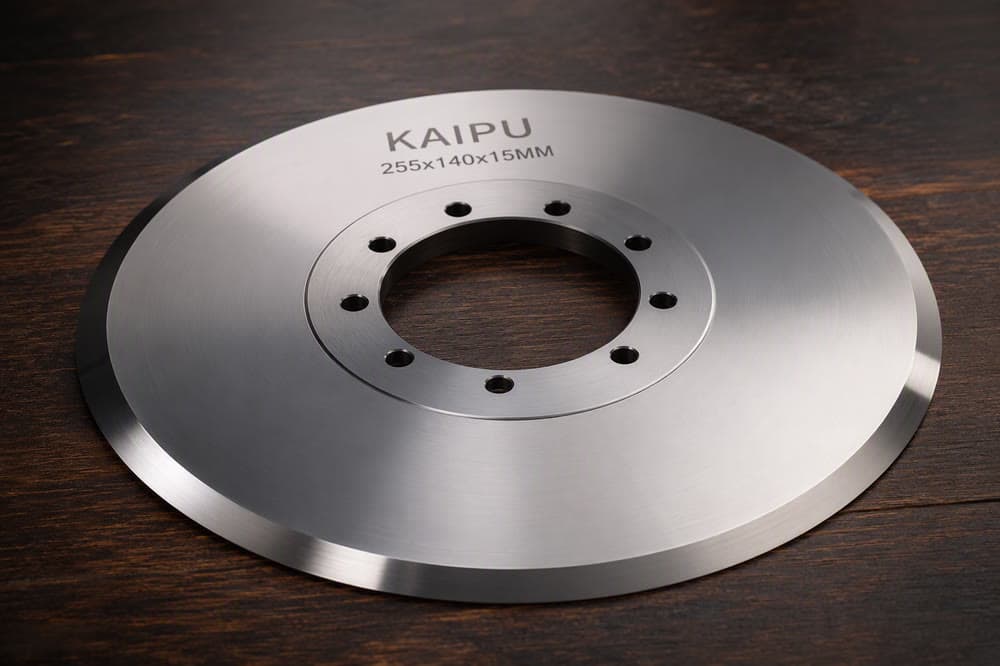
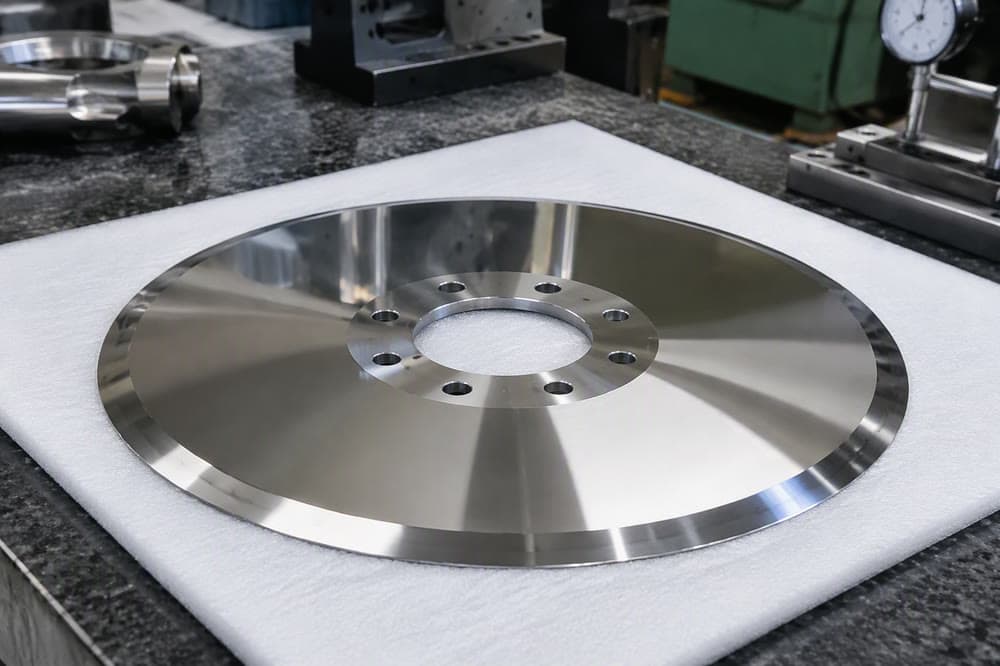
Cuchillas circulares de corte longitudinal
Diseñadas para el corte de bobinas de precisión
En KAIPU fabricamos cuchillas circulares de corte longitudinal, cuchillas de corte, cuchillas circulares, cuchillas industriales y cuchillas de máquina de precisión para el corte de bobinas, el procesamiento de chapa y las líneas de corte longitudinal de alta velocidad en aplicaciones de acero, aluminio, inoxidable, cobre y acero eléctrico.
Cada cuchilla se fabrica íntegramente en nuestra planta de Ma'anshan — desde la selección de la materia prima hasta el temple al vacío y el rectificado de precisión por CNC, sin subcontratar ninguna etapa. Nuestro horno de temple al vacío propio garantiza un HRC uniforme en toda la sección de cada cuchilla y elimina los fallos por zonas blandas que provocan astillado prematuro y rebabas en las líneas de corte longitudinal de bobinas.
- Excentricidad cero: dentro de 0.005 mm TIR en cada cuchilla
- Corte sin rebabas: lapeado a 0.2 Ra con geometría de filo adaptada
- Vida útil prolongada: de 1.5× a 2.5× más entre reafilados que los grados estándar
- A medida en 4 semanas: según plano, muestra o número de pieza OEM
- Documentación completa: certificados de colada, certificados de dureza e informes de inspección incluidos
Especificaciones técnicas
Sin conjeturas. Sin ambigüedades.
Cada especificación indicada a continuación es verificada cuchilla a cuchilla por nuestro equipo de calidad antes del envío. Los certificados de ensayo de material y los informes de inspección dimensional se incluyen con cada envío sin coste adicional.
Guía de selección de material — Qué grado para su aplicación
| Grado | HRC | Mejor aplicación | Espesor máx. de banda | Vida del filo | Plazo de entrega |
|---|---|---|---|---|---|
| D2 | 60–62 | Corte longitudinal de bobina HR/CR/GI, uso general | 6 mm | 1.0× (referencia) | 4 sem. |
| HSS M2 | 62–64 | Acero inoxidable, acero al silicio, líneas de alta velocidad | 4 mm | 1.5× | 4 sem. |
| HSS M35 | 63–65 | Acero inoxidable templado y acero eléctrico CRGO | 3 mm | 1.8× | 5 sem. |
| H11 / H13 | 50–55 | Bobina laminada en caliente, recorte lateral | 12 mm | 0.8× a alta temperatura | 4 sem. |
| PM ASP2030 | 64–66 | Aplicaciones críticas de gama alta y larga vida | 4 mm | 2.5× | 6 sem. |
Especificaciones dimensionales y de tolerancia
| Rango de diámetro exterior | 75 mm a 600 mm (2.95 in a 23.62 in) |
| Rango de diámetro interior | 20 mm a 250 mm (0.79 in a 9.84 in) |
| Rango de espesor | 1.0 mm a 25 mm (0.04 in a 0.98 in) |
| Tolerancia de espesor | ±0.0015 mm (±0.000059 inch) |
| Tolerancia de planitud | ±0.001 mm (±0.000039 inch) |
| Paralelismo | Dentro de 0.005 mm TIR |
| Concentricidad / excentricidad | Dentro de 0.005 mm TIR |
| Acabado superficial | Lapeado a 0.2 Ra µm, pulido a 0.1 Ra bajo pedido |
| Geometría del filo | Bisel único, bisel doble, cóncavo/abombado (cóncavo/convexo), filo con radio |
| Capacidad de corte | 0.1 mm a 24 mm de espesor de material |
| Tratamiento térmico | Temple al vacío y revenido multietapa en planta propia |
| Verificación de dureza | 100% inspeccionado por cuchilla, durómetro portátil |
| Inspección CMM | Certificado dimensional CMM por lote |
| Marcado | N.º de pieza, número de lote y fecha grabados por láser en cada cuchilla |
Cómo pedir
Especifique su cuchilla de corte en 5 pasos
Material y espesor
Indique el material que se va a cortar y el rango de espesor (p. ej. acero CR, 0.4–1.6 mm).
Ancho de banda y tolerancia
Especifique el ancho de corte requerido y la tolerancia de borde aceptable.
Dimensiones del eje portacuchillas
Facilite el OD, ID, espesor y los detalles del chavetero del eje existente, si los hay.
Velocidad de línea y volumen
Velocidad de línea en m/min y número de cortes por turno, si se conocen.
Modo de fallo actual
Grado de cuchilla actual y el fallo que desea eliminar: astillado, rebaba, desgaste del filo, deformación.
Envíe un plano, un DXF o una muestra usada a sales@machine-knives.net. Respondemos en 1 día laborable con una recomendación de grado, precio y fecha de entrega.
Aplicaciones
Seleccione su material y su configuración
No todos los materiales se cortan igual. Cada ficha siguiente corresponde a una aplicación real de KAIPU, con el grado, la dureza y la geometría de filo recomendados, extraídos de datos de producción, no de un catálogo. Mencione el código de configuración cuando se ponga en contacto con nosotros.
Corte longitudinal de bobina HR — Acero dulce y estructural, 1.0–6.0 mm
- Grado
- D2 o H11
- Dureza
- 58–62 HRC
- Filo
- Bisel único 5–8°
- Típico
- 300 × 150 × 20 mm
Atención al desgaste del filo con espesores altos. Elija H11 para laminado en caliente cuando la abrasión por cascarilla es severa.
Ref. de configuración KP-HR-01Corte longitudinal de bobina CR — Acero de bajo carbono, 0.3–3.0 mm
- Grado
- D2 o D3
- Dureza
- 60–62 HRC
- Filo
- Bisel único 6–8° + faz
- Típico
- 255 × 140 × 15 mm
La rebaba es el principal modo de fallo en banda CR. Una tolerancia estricta de planitud es crítica en espesores finos.
Ref. de configuración KP-CR-02Corte longitudinal de bobina recubierta GI / GA, 0.3–2.0 mm
- Grado
- D2 (con recubrimiento TiN)
- Dureza
- 60–62 HRC
- Filo
- Filo con radio o bisel único
- Típico
- 255 × 140 × 15 mm
El recubrimiento de zinc acelera el desgaste de la cuchilla. El tratamiento superficial con TiN prolonga la vida un 40–60%.
Ref. de configuración KP-GI-03Bobina de acero inoxidable — Series 200 / 300 / 400
- Grado
- HSS M2 o M35
- Dureza
- 62–65 HRC
- Filo
- Bisel único 6° con faz estrecha
- Típico
- 255 × 140 × 20 mm
Material que se acrituda con la deformación. Una faz estrecha y un HRC alto evitan el redondeo del filo.
Ref. de configuración KP-SS-04Corte longitudinal de bobina de aluminio y aleaciones de aluminio
- Grado
- D2 o HSS M2
- Dureza
- 58–62 HRC
- Filo
- Cuchilla superior cóncava
- Típico
- 280 × 160 × 18 mm
Material blando. Aquí la geometría de la cuchilla influye más en la calidad del filo que la dureza.
Ref. de configuración KP-AL-05Corte longitudinal de acero al silicio / acero eléctrico CRGO
- Grado
- HSS M35 o PM ASP2030
- Dureza
- 63–66 HRC
- Filo
- Bisel único 5–7° con faz estrecha
- Típico
- 255 × 140 × 15 mm
Extremadamente abrasivo. El metal pulvimetalúrgico ofrece 2×–3× más vida que el HSS estándar. Obligatorio para CRGO.
Ref. de configuración KP-CRGO-06Corte longitudinal de banda de cobre y latón
- Grado
- D2 o D3
- Dureza
- 60–62 HRC
- Filo
- Bisel doble o filo con radio
- Típico
- 200 × 100 × 12 mm
Los metales dúctiles pueden embadurnarse. Una geometría afilada y una holgura lateral correcta son esenciales.
Ref. de configuración KP-CU-07Recorte lateral en trenes de tubos
- Grado
- D2 o HSS M2
- Dureza
- 60–64 HRC
- Filo
- Filo recto / recorte lateral
- Típico
- 300 × 180 × 20 mm
El contacto continuo exige la máxima resistencia al desgaste. Combínelas con separadores templados a juego.
Ref. de configuración KP-TM-08Cuchillas de cizalla para líneas de corte a medida
- Grado
- D2 o H13
- Dureza
- 58–62 HRC
- Filo
- Filo recto / ángulo de cizalla
- Típico
- A medida según especificación OEM
El ángulo de cizalla y la holgura entre cuchillas son críticos. Facilite siempre juegos de cuchilla superior e inferior a juego.
Ref. de configuración KP-CTL-09Nuestro proceso de fabricación
Del bruto a la cuchilla
Cada cuchilla de corte longitudinal de KAIPU pasa por 6 etapas de fabricación propias estrictamente controladas. Sin subcontratación en ningún paso — torneado CNC, rectificado CNC del agujero, electroerosión de hilo para chaveteros, temple al vacío en planta propia y verificación de calidad por CMM.
Corte de materia prima
Las sierras de cinta cortan tochos certificados de D2/HSS. Se conservan los certificados de colada por número de colada.
Torneado CNC
El torno CNC refrenta y tornea los brutos hasta un OD, ID y espesor próximos a la medida final.
Temple al vacío
Horno de vacío propio, temple y revenido multietapa hasta el HRC especificado.
Rectificado de agujero
Rectificadora interior CNC. Agujero rectificado hasta la tolerancia de ID final ±0.0015 mm.
Chaveteros por electroerosión de hilo
La electroerosión de hilo mecaniza los chaveteros con anchura y profundidad precisas, sin distorsión.
Marcado por láser
N.º de pieza, dimensiones y fecha de lote grabados por láser en cada cuchilla.
Dentro de nuestra planta de fabricación en Ma'anshan
Máquinas reales. Cuchillas reales.
Fotografías de nuestro taller. Sin CGI ni imágenes de archivo. Cada etapa mostrada es la maquinaria real, en funcionamiento, produciendo la misma cuchilla que usted pide.
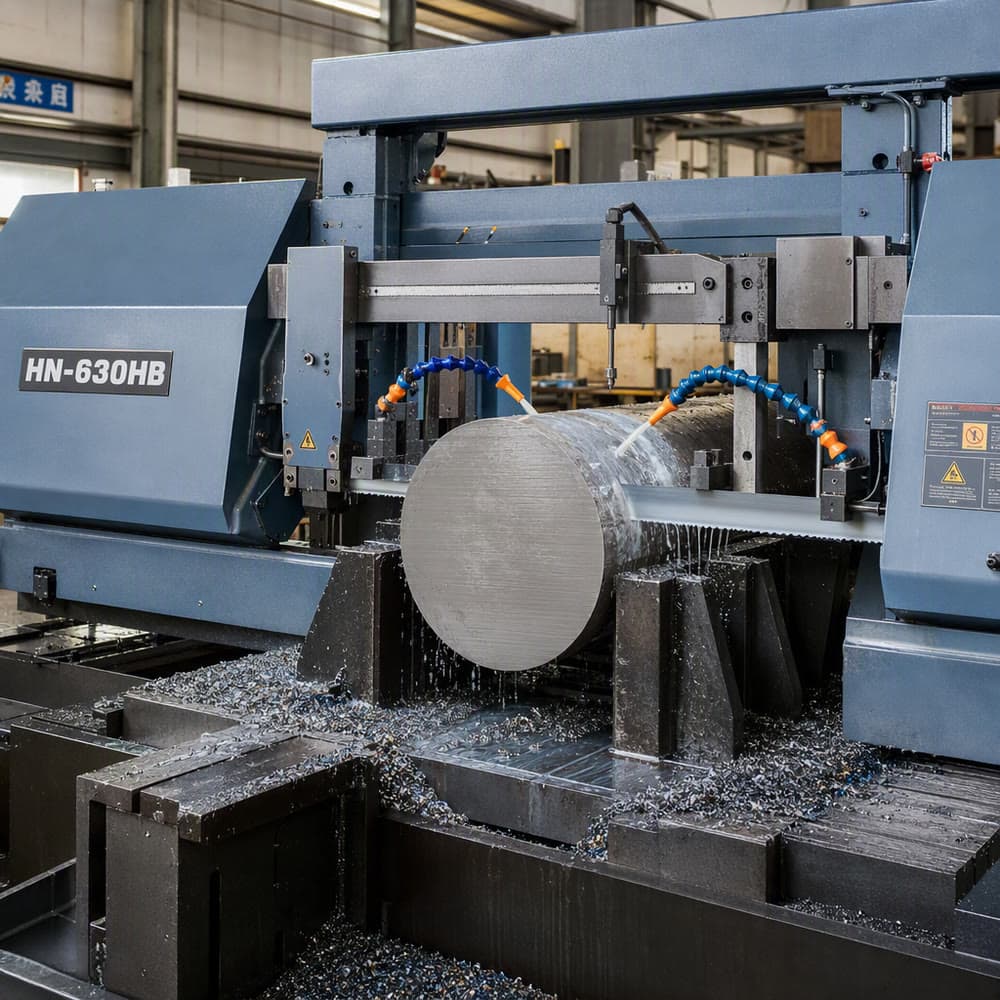
Corte de materia prima
Corte con sierra de cinta, tochos de D2 / HSS
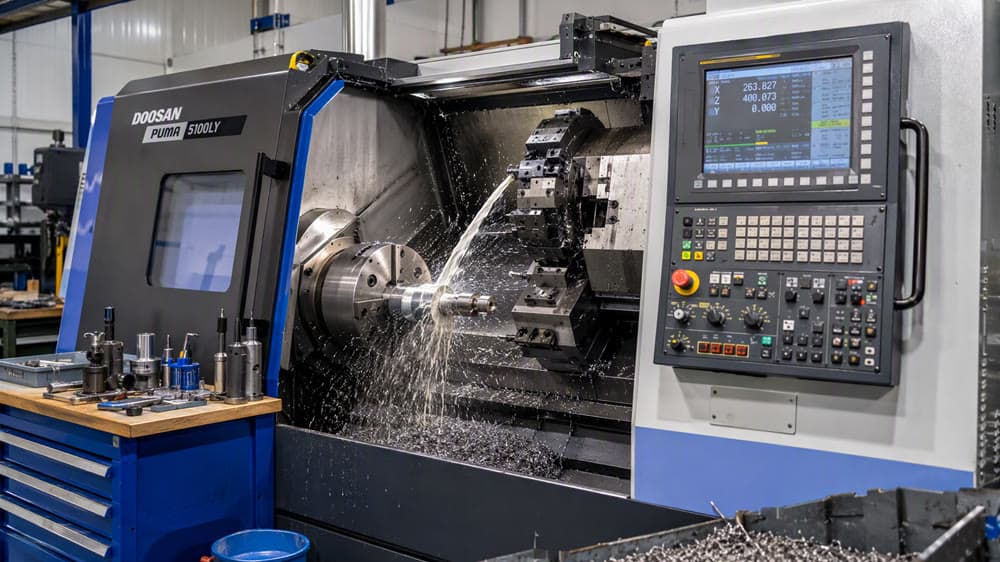
Torneado CNC
Torno CNC de precisión
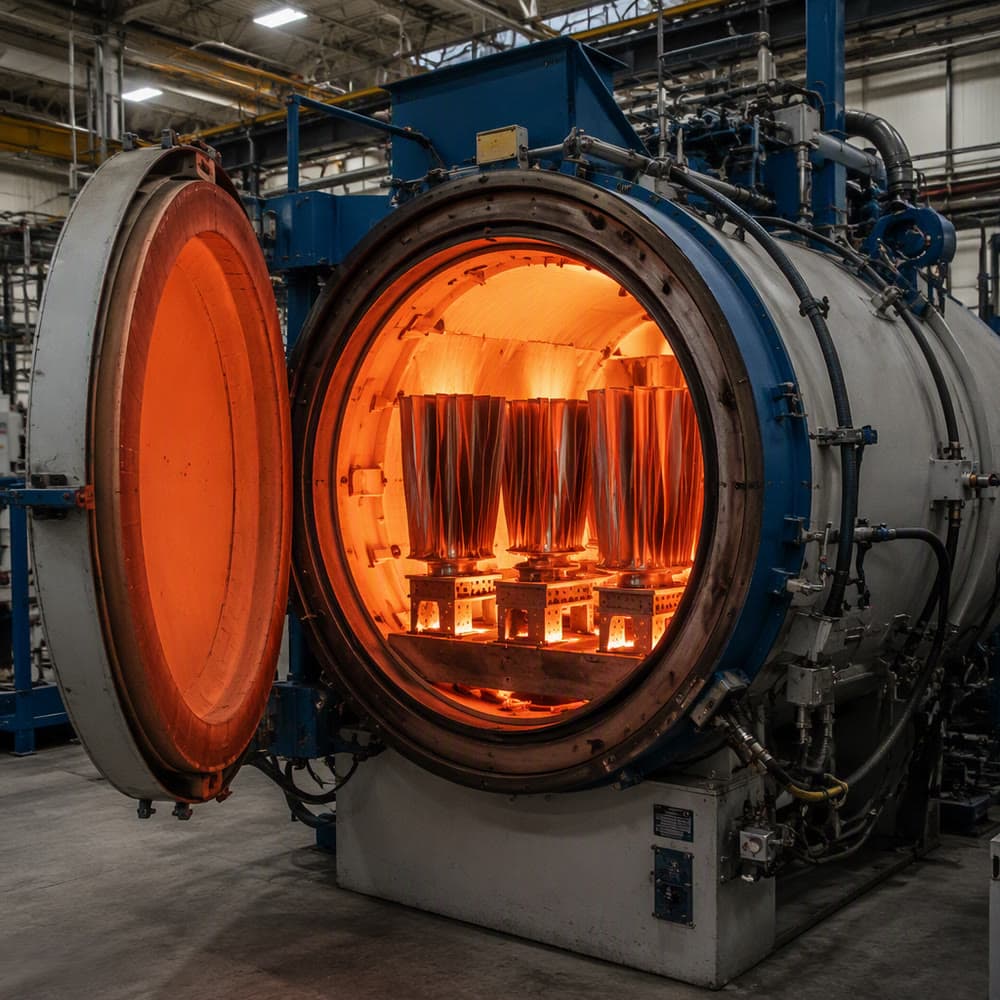
Temple al vacío
Horno de vacío propio, hasta 66 HRC
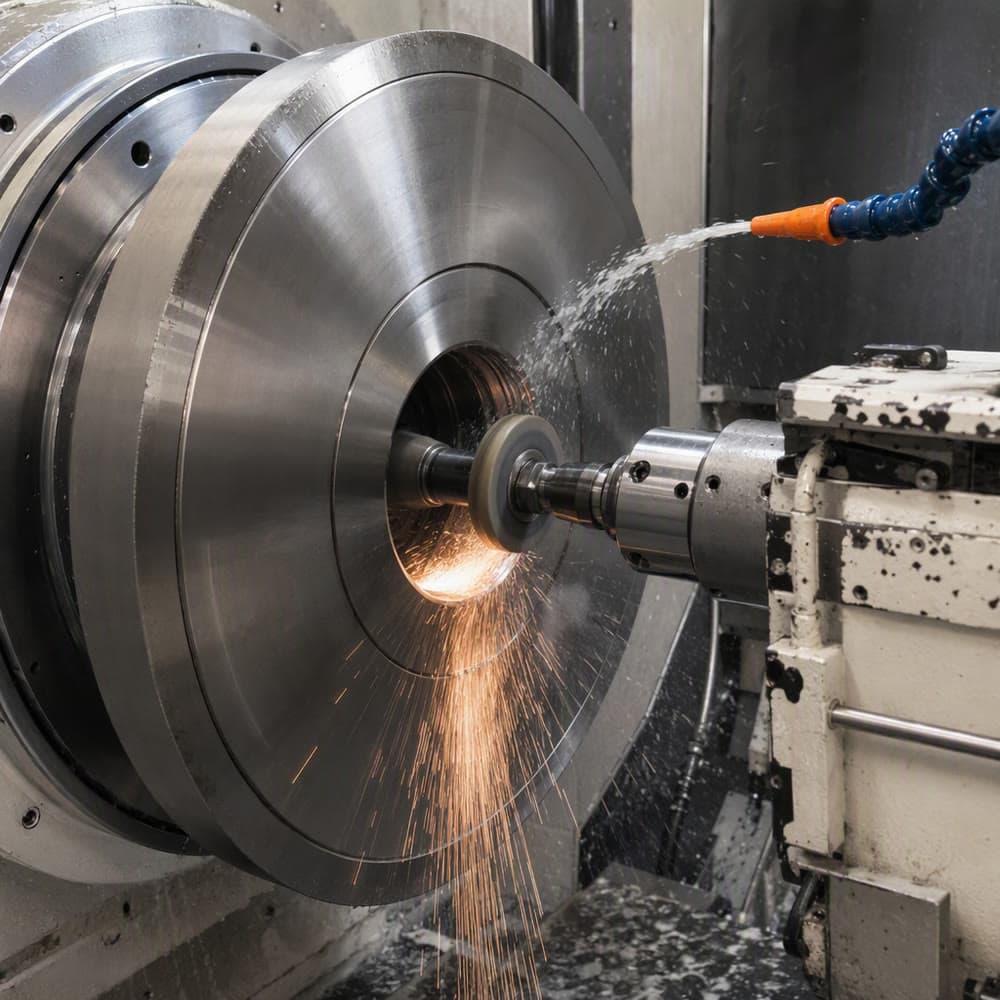
Rectificado de agujero
Rectificadora interior CNC
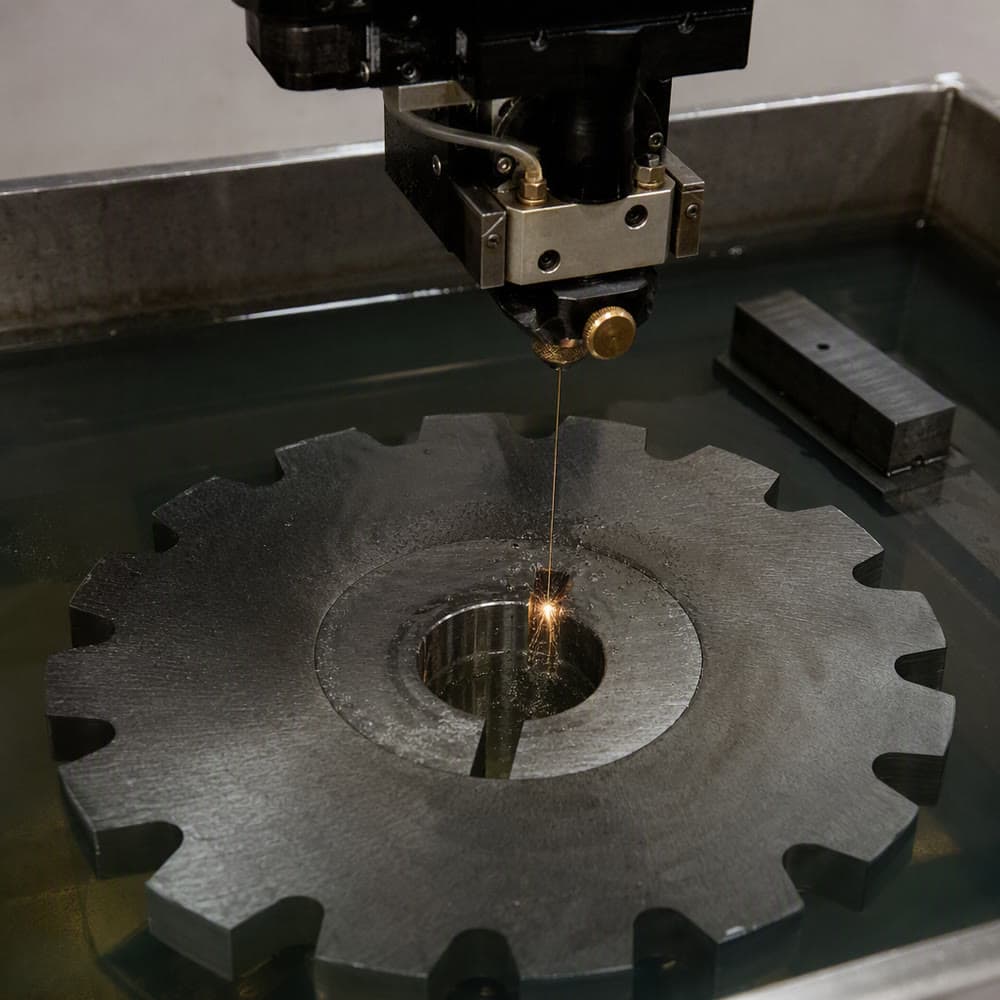
Chaveteros por electroerosión
Corte de chaveteros de precisión, sin distorsión
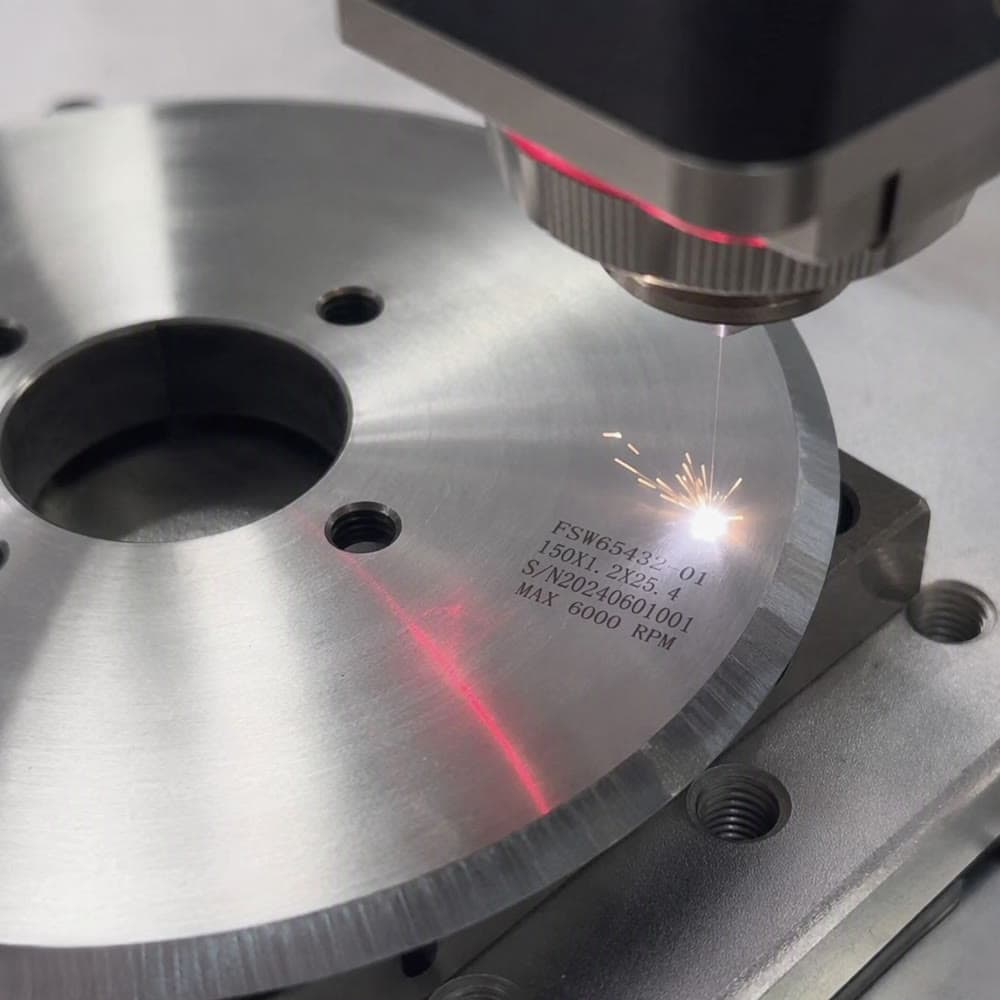
Marcado por láser
N.º de pieza + lote grabados en cada cuchilla
Control de calidad
Cada cuchilla inspeccionada. Cada certificado documentado.
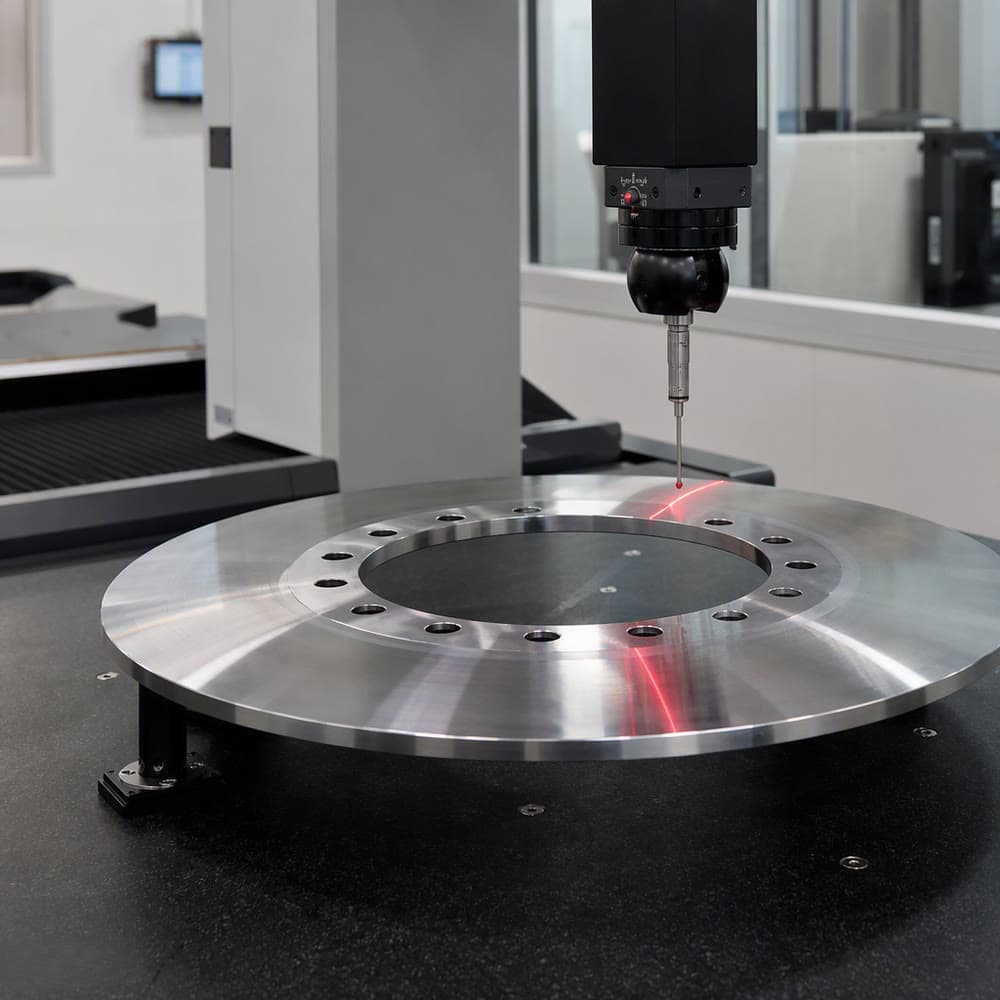
CMM (máquina de medición por coordenadas)
Nuestra CMM realiza una verificación dimensional del 100% en cada cuchilla: OD, ID, espesor, paralelismo, concentricidad y excentricidad, según la tolerancia de su plano.
El paquete completo de inspección incluye:
- CMM: OD, ID, espesor y excentricidad por cuchilla
- Durómetro portátil: HRC confirmado en cada cuchilla
- Micrómetros digitales: espesor y planitud
- Medidor de rugosidad superficial: Ra 0.2 µm confirmado tras el lapeado
- Mármol de granito: planitud verificada a ±0.001 mm
Los certificados de ensayo de material y los informes de inspección CMM se entregan con cada envío sin coste adicional.
Casos prácticos
Resultados reales en líneas de corte reales
Tres casos prácticos de clientes de KAIPU, con el problema real, el cambio de cuchilla que recomendamos y el resultado cuantificado. Sin vaguedades del tipo “mejor rendimiento”.
Centro de servicios de bobina de acero inoxidable, EAU
Las cuchillas de HSS se desgastaban cada 6 a 7 días en bobina de acero inoxidable 304. Tasa de rechazo por rebaba: 3.1%. El cliente utilizaba cuchillas D2 locales.
Se pasó a HSS M35 de KAIPU, 64 HRC, bisel único 6° con faz estrecha. Juego superior + inferior a juego.
Vida de la cuchilla: de 6 a 17 días (+183%). Rechazo por rebaba: de 3.1% a 0.3%. Coste mensual de utillaje reducido un 34%.
Tren de laminación en caliente, India
Las cuchillas de recorte lateral se astillaban en 4 días con bobina HR de 6 mm. Tiempo de parada por cambio de cuchilla: 2.5 h por evento.
Se especificó H11 a 52 HRC, filo con radio, OD 350 × ID 200 × 25 mm. Se suministraron juegos superior/inferior a juego + separadores templados.
Vida de la cuchilla: de 4 a 11 días. Astillado: cero en la revisión de 6 meses. Ahorro anual: ≈ $21,000 en utillaje + paradas.
Transformador de aluminio, India
Las cuchillas superiores cóncavas se deformaban en aluminio de 0.8 mm tras 5 días. Calidad de borde inconsistente entre anchos de corte.
Se pasó a D3 a 62 HRC, geometría cóncava, planitud verificada al 100% a ±0.001 mm por CMM.
El perfil cóncavo de la cuchilla superior se reespecificó para ajustarse a la tensión de la línea. Calidad de borde consistente en todos los anchos de corte tras el cambio.
Servicio de reafilado
Servicio de reafilado: prolongue la vida de la cuchilla de 3 a 5 ciclos
Envíe sus cuchillas KAIPU o de otras marcas ya desgastadas a Ma'anshan. Las reafilamos, las relapeamos, las reinspeccionamos y las devolvemos con la tolerancia dimensional original, prolongando la vida de la cuchilla normalmente de 3 a 5 reafilados en cuchillas finas que trabajan espesores grandes, y 30 o más en utillaje pesado por una fracción del coste de una cuchilla nueva.
Cada reafilado incluye:
- Rectificado dimensional a los OD, ID y espesor originales
- Reafilado del filo al ángulo de bisel y ancho de faz originales
- Lapeado a 0.2 Ra de acabado superficial, verificación dimensional CMM por cuchilla
- Reverificación de dureza (durómetro portátil)
- Informe de inspección completo enviado con la entrega de retorno
Plazo: 10 días laborables desde la recepción de las cuchillas
Solicitar recogida para reafiladoEntrega global
Envíos a 88 países. Cotizado en su moneda.
Desde una sola cuchilla de recambio hasta un juego completo de utillaje para línea, nos ocupamos del embalaje de exportación, la documentación y el flete — puerta a puerta si lo prefiere.
Opciones de envío
- DHL / FedEx exprés: 3–5 días
- Flete aéreo: 5–8 días
- Flete marítimo (LCL/FCL): 20–35 días
- Envío urgente en devoluciones de reafilado
Incoterms
- EXW Ma'anshan
- FOB Shanghái / Ningbo
- CIF / CFR puertos principales
- DDP puerta a puerta disponible
Moneda y pago
- Cotizado en USD, EUR, GBP o su moneda
- Transferencia bancaria T/T (30/70 o 100%)
- PayPal para muestras y pedidos pequeños
- L/C aceptado para pedidos grandes
Embalaje y documentación de exportación
- Papel antióxido VCI + espuma + caja de contrachapado
- Certificados de colada y de dureza por lote
- Lista de embalaje, factura y C/O bajo pedido
- Informe completo de inspección dimensional
Preguntas frecuentes
Antes de que pregunte
¿Qué son las cuchillas de corte longitudinal?
Las cuchillas de corte longitudinal son herramientas de corte especializadas que se utilizan en máquinas de corte para dividir con precisión grandes rollos de material en bandas más estrechas.
¿Para qué se utiliza una cuchilla de corte longitudinal?
Las cuchillas de corte longitudinal se emplean habitualmente en sectores como el papel, el film plástico, el metal, los textiles y el embalaje; garantizan cortes limpios y precisos con un desperdicio de material mínimo.
¿Qué material se utiliza para fabricar las cuchillas de corte longitudinal?
Las cuchillas de corte longitudinal se fabrican normalmente con materiales de alto rendimiento como los aceros para herramientas de trabajo en frío D2 y D3, los HSS M2 y M35, y el PM-HSS ASP 2030, seleccionados según el material de la banda, el espesor y la velocidad de línea.
¿Puedo pedir cuchillas de corte longitudinal a medida?
¡Sí, por supuesto! En KAIPU Machine Knives estamos especializados en la fabricación de cuchillas de corte longitudinal a medida, en distintas formas y tamaños: cuchillas rotativas, circulares y rectas para máquinas.
¿Qué tipos de materiales pueden trabajar las cuchillas circulares de corte longitudinal?
Pueden trabajar con diversos metales, como acero, acero inoxidable, aluminio, cobre y otras aleaciones industriales.
¿Son lo mismo las cuchillas de corte que las cuchillas de corte longitudinal?
Las cuchillas de corte y las cuchillas de corte longitudinal se usan a menudo de forma intercambiable, pero cuchilla de corte (slitter blade) suele designar los discos circulares rotativos, mientras que cuchilla de corte longitudinal (slitter knife) puede englobar distintas herramientas de corte industriales empleadas en máquinas de corte, recorte y conversión.
¿Qué materiales pueden cortar las cuchillas de corte longitudinal y las cuchillas de corte?
Las cuchillas de corte longitudinal y las cuchillas de corte están diseñadas para cortar una amplia gama de materiales en función de su grado y su dureza. Se utilizan habitualmente para el corte longitudinal de hojas metálicas, papel, films plásticos, lámina fina, caucho y laminados en máquinas industriales de corte y conversión.
¿Cuál es la dureza de las cuchillas de corte longitudinal?
Las cuchillas de corte longitudinal se templan habitualmente en torno a 58 a 60, según el acero para herramientas utilizado. Un tratamiento térmico adecuado aporta resistencia al desgaste, mayor vida de la cuchilla y un rendimiento de corte constante en operaciones de corte longitudinal a alta velocidad.
¿Qué se debe comprobar antes de instalar las cuchillas de corte longitudinal?
Antes de instalar las cuchillas de corte longitudinal, compruebe el tamaño, la tolerancia, la planitud, la alineación y el estado de la superficie de montaje. Asegúrese de que las cuchillas estén limpias, sin daños y correctamente alineadas con el eje para evitar vibraciones, cortes deficientes y desgaste de la máquina.
¿Por qué usar cuchillas de corte longitudinal a medida en lugar de cuchillas estándar?
Las cuchillas de corte longitudinal a medida ofrecen un mejor ajuste, tolerancias más estrechas y mayor vida útil, porque se fabrican para máquinas y materiales concretos. Esto mejora la precisión de corte, reduce las rebabas y garantiza un rendimiento estable en operaciones de corte longitudinal a alta velocidad.