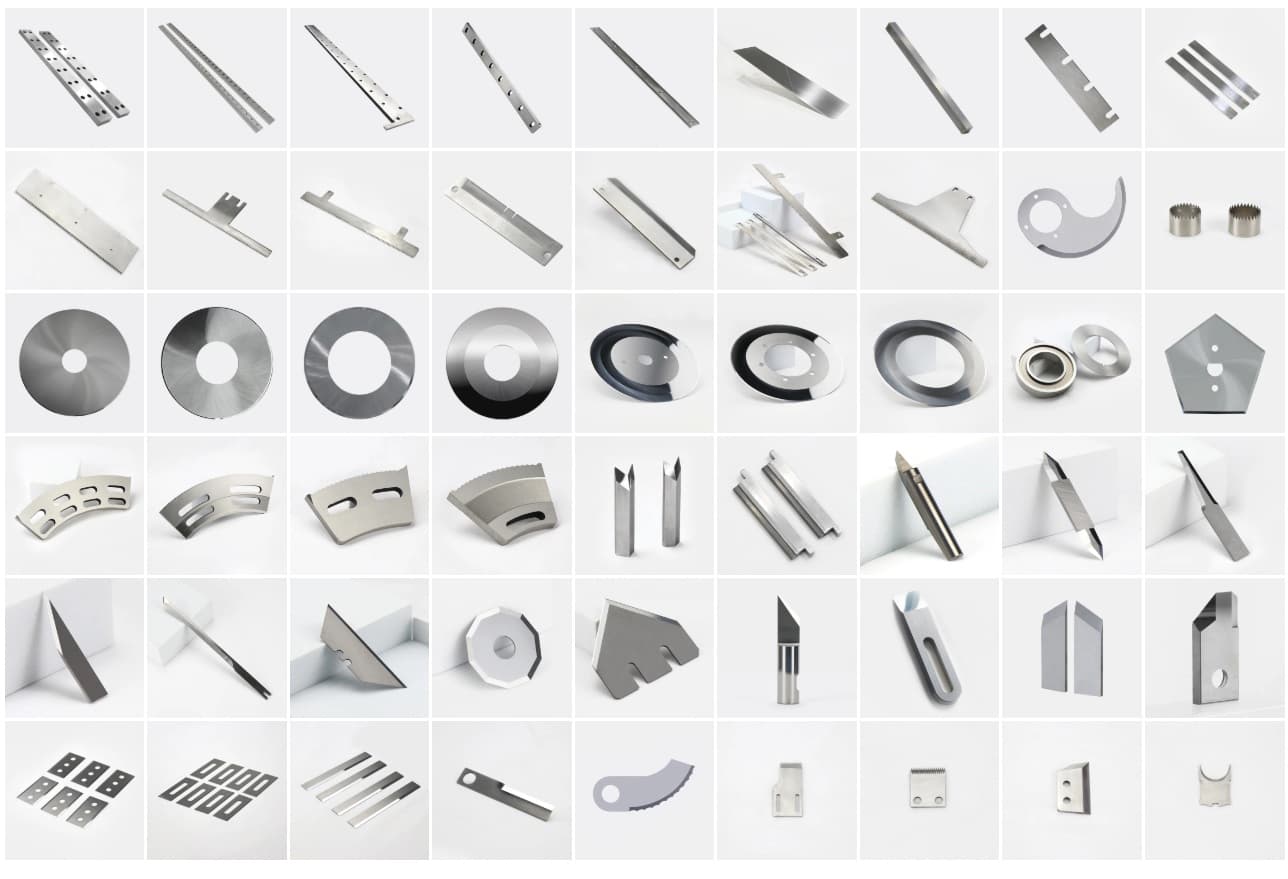
Lames circulaires de refendage · Couteaux de refendage · Couteau industriel · Lame de machine · Couteau circulaire
Précision Couteaux de refendagepour lignes métal, papier, film & conversion
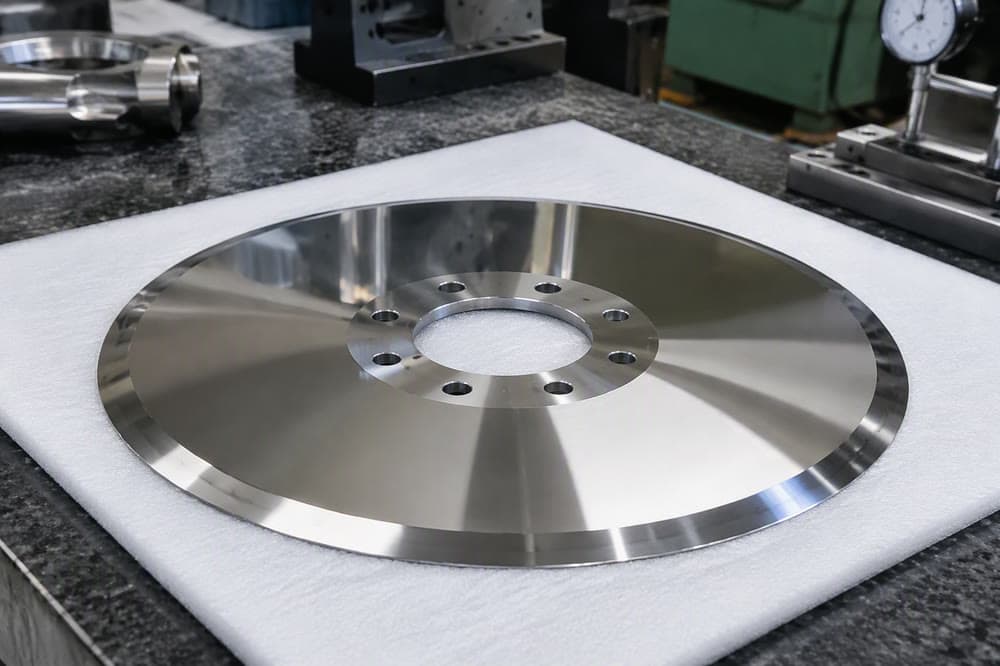
Lames en D2, HSS M2, HSS M35 et métallurgie des poudres, trempées sous vide à 60–66 HRC, rectifiées CNC à ±0.0015 mm de tolérance d'épaisseur et 0.2 Ra d'état de surface. Fabrication sur plan ou sur échantillon. Expédiées dans 88 pays.
- Tolérance d'épaisseur ±0.0015 mm, finition rodée 0.2 Ra
- Délai standard de 4 semaines, option 2 semaines en urgence
- Traitement thermique sous vide en interne — aucune sous-traitance
- Certificats matière, certificats de dureté & rapports de contrôle inclus
Lames circulaires de refendage
Conçues pour le refendage de précision des bobines
Chez KAIPU, nous fabriquons des lames circulaires de refendage, des couteaux de refendage, des couteaux circulaires, des couteaux industriels et des lames de machine de précision pour le refendage de bobines, la transformation de tôles et les lignes de refendage à grande vitesse, sur acier, aluminium, inox, cuivre et acier électrique.
Chaque lame est fabriquée en interne dans notre usine de Ma'anshan — de la sélection de la matière première à la trempe sous vide et à la rectification CNC de précision, sans aucune sous-traitance à quelque étape que ce soit. Notre four de durcissement sous vide intégré garantit un HRC uniforme sur toute la section de chaque lame et élimine les zones de moindre dureté responsables de l'écaillage prématuré et des bavures sur les lignes de refendage de bobines.
- Faux rond nul : moins de 0.005 mm TIR sur chaque lame
- Coupe sans bavure : rodée à 0.2 Ra avec une géométrie d'arête appariée
- Durée de vie prolongée : 1.5× à 2.5× plus longue entre deux réaffûtages que les nuances standard
- Sur mesure en 4 semaines : selon plan, échantillon ou référence OEM
- Documentation complète : certificats matière, certificats de dureté et rapports de contrôle inclus
Spécifications techniques
Aucune approximation. Aucune ambiguïté.
Chaque spécification ci-dessous est vérifiée lame par lame par notre équipe qualité avant expédition. Les certificats d'analyse matière et les rapports de contrôle dimensionnel sont fournis avec chaque expédition, sans frais supplémentaires.
Guide de choix des matériaux — quelle nuance pour votre application
| Nuance | HRC | Application idéale | Ép. max. bande | Tenue d'arête | Délai |
|---|---|---|---|---|---|
| D2 | 60–62 | Refendage de bobines HR/CR/GI, usage général | 6 mm | 1.0× (référence) | 4 wks |
| HSS M2 | 62–64 | Acier inoxydable, acier au silicium, lignes à grande vitesse | 4 mm | 1.5× | 4 wks |
| HSS M35 | 63–65 | Inox trempé & acier électrique CRGO | 3 mm | 1.8× | 5 wks |
| H11 / H13 | 50–55 | Bobine laminée à chaud, rognage latéral | 12 mm | 0.8× à haute température | 4 wks |
| PM ASP2030 | 64–66 | Applications critiques longue durée haut de gamme | 4 mm | 2.5× | 6 wks |
Spécifications dimensionnelles & tolérances
| Plage de diamètre extérieur | 75 mm to 600 mm (2.95 in to 23.62 in) |
| Plage de diamètre intérieur | 20 mm to 250 mm (0.79 in to 9.84 in) |
| Plage d'épaisseur | 1.0 mm to 25 mm (0.04 in to 0.98 in) |
| Tolérance d'épaisseur | ±0.0015 mm (±0.000059 inch) |
| Tolérance de planéité | ±0.001 mm (±0.000039 inch) |
| Parallélisme | Moins de 0.005 mm TIR |
| Concentricité / faux rond | Moins de 0.005 mm TIR |
| État de surface | Rodé à 0.2 Ra µm, poli à 0.1 Ra sur demande |
| Géométrie d'arête | Simple biseau, double biseau, bombé (concave/convexe), arête arrondie |
| Capacité de coupe | 0.1 mm à 24 mm d'épaisseur de matière |
| Traitement thermique | Durcissement sous vide & revenu multi-étages en interne |
| Vérification de dureté | 100% contrôlé lame par lame, duromètre portatif |
| Contrôle CMM | Certificat dimensionnel CMM par lot |
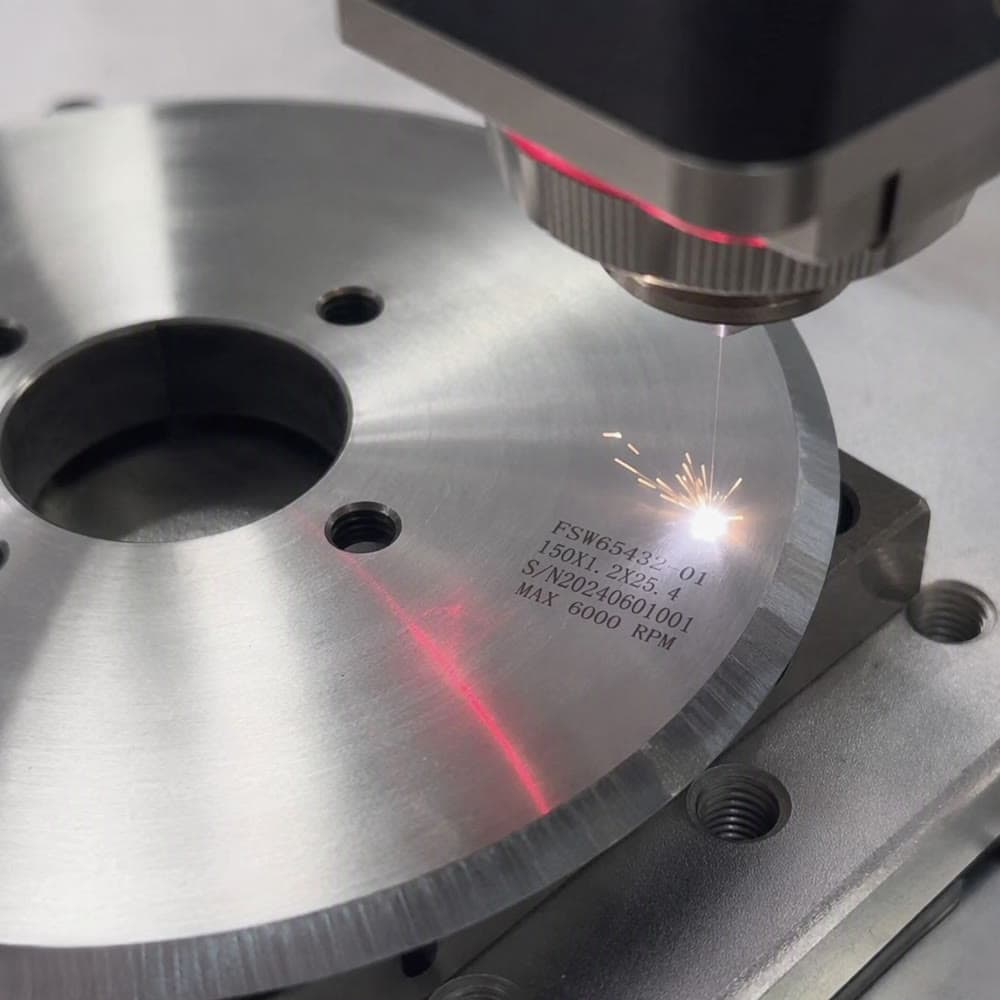
| Marquage | Référence, numéro de lot & date gravés au laser sur chaque lame |
Comment commander
Spécifiez votre lame de refendage en 5 étapes
Matière & épaisseur
Indiquez la matière à refendre et la plage d'épaisseur (ex. acier CR, 0.4–1.6 mm).
Largeur de bande & tolérance
Précisez la largeur de refente souhaitée et la tolérance d'arête acceptable.
Dimensions de l'arbre
Fournissez le diamètre ext., le diamètre int., l'épaisseur et les détails de rainure de clavette de l'arbre existant, le cas échéant.
Vitesse de ligne & volume
Vitesse de ligne en m/min et nombre de coupes par poste, si connus.
Mode de défaillance actuel
Nuance de lame actuelle et défaillance à éliminer : écaillage, bavure, usure d'arête, bombement.
Envoyez un plan, un fichier DXF ou un échantillon usagé à sales@machine-knives.net. Nous répondons sous 1 jour ouvré avec une recommandation de nuance, un prix et une date de livraison.
Applications
Sélectionnez votre matière & votre configuration
Toutes les matières ne se refendent pas de la même façon. Chaque fiche ci-dessous correspond à une application réellement assurée par KAIPU, avec la nuance, la dureté et la géométrie d'arête recommandées, issues de nos données de production — et non d'un catalogue. Mentionnez le code de configuration lors de votre prise de contact.
Refendage de bobines HR — acier doux & de construction, 1.0–6.0 mm
- Nuance
- D2 ou H11
- Dureté
- 58–62 HRC
- Arête
- Simple biseau 5–8°
- Typique
- 300 × 150 × 20 mm
Attention à l'usure d'arête sur les fortes épaisseurs. Choisissez le H11 pour le laminé à chaud lorsque l'abrasion par la calamine est sévère.
Config Ref. KP-HR-01Refendage de bobines CR — acier à bas carbone, 0.3–3.0 mm
- Nuance
- D2 ou D3
- Dureté
- 60–62 HRC
- Arête
- Simple biseau 6–8° + méplat
- Typique
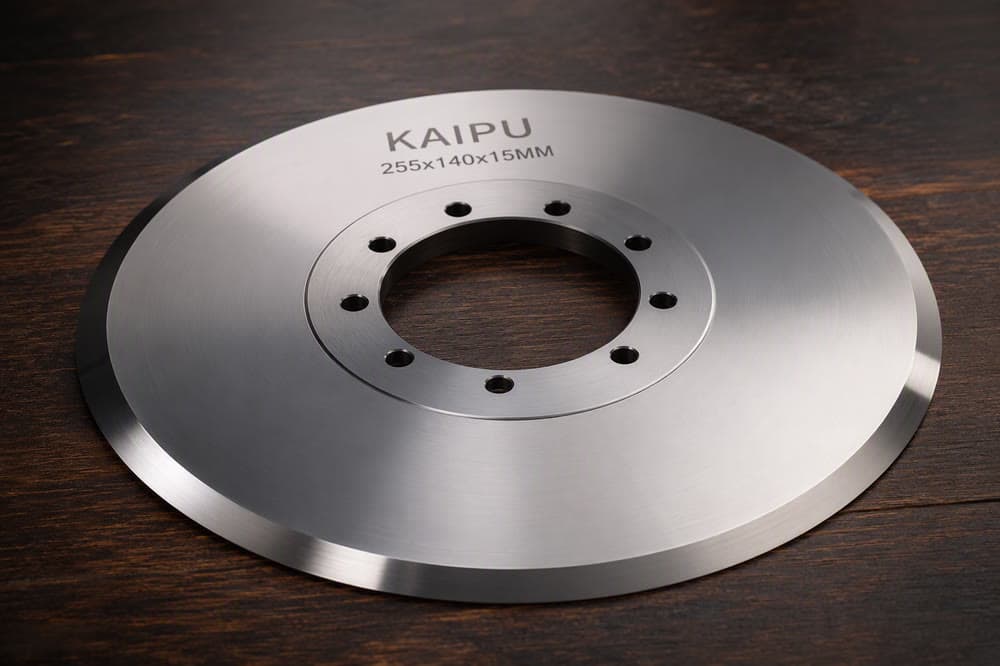
- 255 × 140 × 15 mm
La bavure est le principal mode de défaillance sur bande CR. Une tolérance de planéité serrée est déterminante sur les faibles épaisseurs.
Config Ref. KP-CR-02Refendage de bobines revêtues GI / GA, 0.3–2.0 mm
- Nuance
- D2 (revêtu TiN)
- Dureté
- 60–62 HRC
- Arête
- Arête arrondie ou simple biseau
- Typique
- 255 × 140 × 15 mm
Le revêtement de zinc accélère l'usure des lames. Le traitement de surface TiN prolonge la durée de vie de 40–60%.
Config Ref. KP-GI-03Bobines d'acier inoxydable — séries 200 / 300 / 400
- Nuance
- HSS M2 ou M35
- Dureté
- 62–65 HRC
- Arête
- Simple biseau 6° méplat étroit
- Typique
- 255 × 140 × 20 mm
Matériau à écrouissage. Un méplat étroit et un HRC élevé évitent le matage de l'arête.
Config Ref. KP-SS-04Refendage de bobines d'aluminium & d'alliages d'aluminium
- Nuance
- D2 ou HSS M2
- Dureté
- 58–62 HRC
- Arête
- Lame supérieure bombée (concave)
- Typique
- 280 × 160 × 18 mm
Matériau tendre. Ici, c'est la géométrie de la lame, plus que la dureté, qui détermine la qualité d'arête.
Config Ref. KP-AL-05Refendage d'acier au silicium / acier électrique CRGO
- Nuance
- HSS M35 ou PM ASP2030
- Dureté
- 63–66 HRC
- Arête
- Simple biseau 5–7° méplat étroit
- Typique
- 255 × 140 × 15 mm
Extrêmement abrasif. La métallurgie des poudres offre une durée de vie 2×–3× supérieure au HSS standard. Indispensable pour le CRGO.
Config Ref. KP-CRGO-06Refendage de bandes de cuivre & de laiton
- Nuance
- D2 ou D3
- Dureté
- 60–62 HRC
- Arête
- Double biseau ou arête arrondie
- Typique
- 200 × 100 × 12 mm
Les métaux ductiles peuvent s'étaler. Une arête affûtée et un jeu latéral correct sont essentiels.
Config Ref. KP-CU-07Rognage latéral sur laminoir à tubes
- Nuance
- D2 ou HSS M2
- Dureté
- 60–64 HRC
- Arête
- Arête droite / rognage latéral
- Typique
- 300 × 180 × 20 mm
Le contact continu exige une résistance à l'usure maximale. À associer à des entretoises trempées appariées.
Config Ref. KP-TM-08Lames de cisaille pour lignes de coupe à longueur
- Nuance
- D2 ou H13
- Dureté
- 58–62 HRC
- Arête
- Arête rectiligne / angle de cisaille
- Typique
- Sur mesure selon spécification OEM
L'angle de cisaille et le jeu de lame sont déterminants. Fournissez toujours des jeux de lames supérieure et inférieure appariés.
Config Ref. KP-CTL-09Notre processus de fabrication
De l'ébauche à la lame
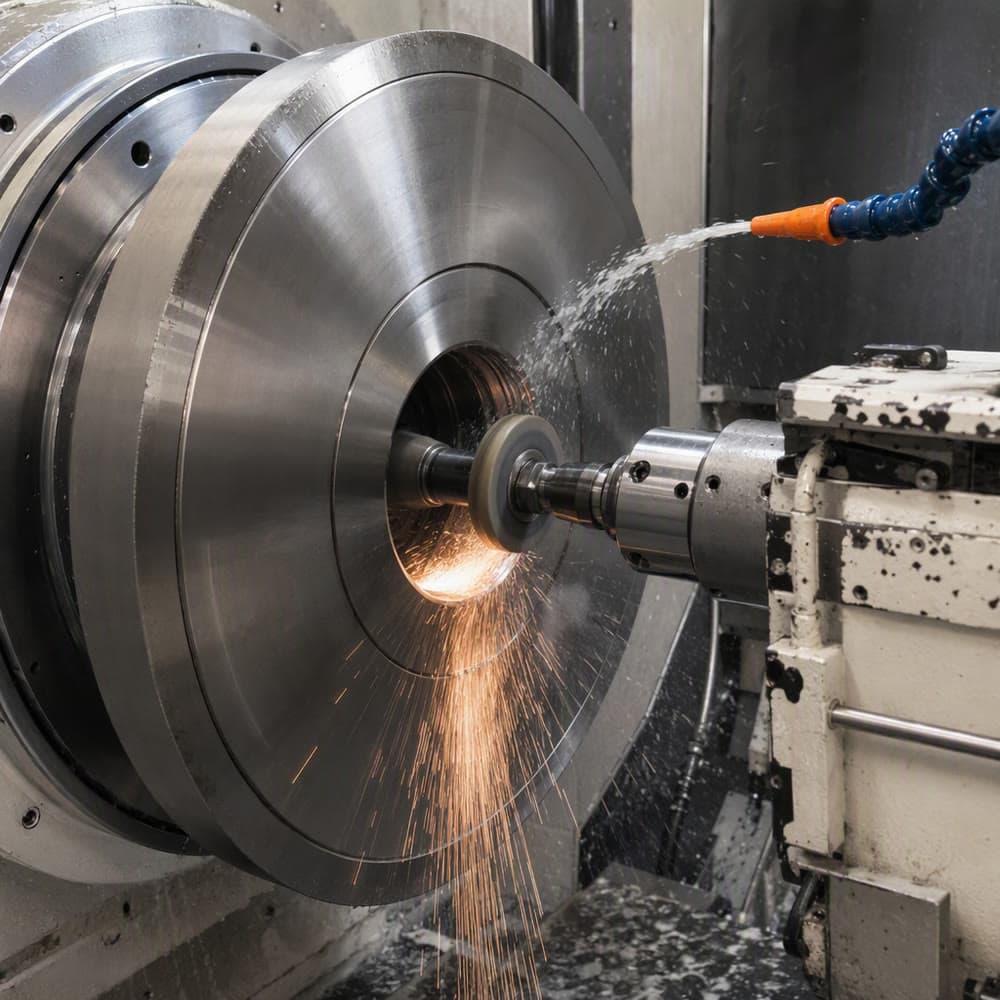
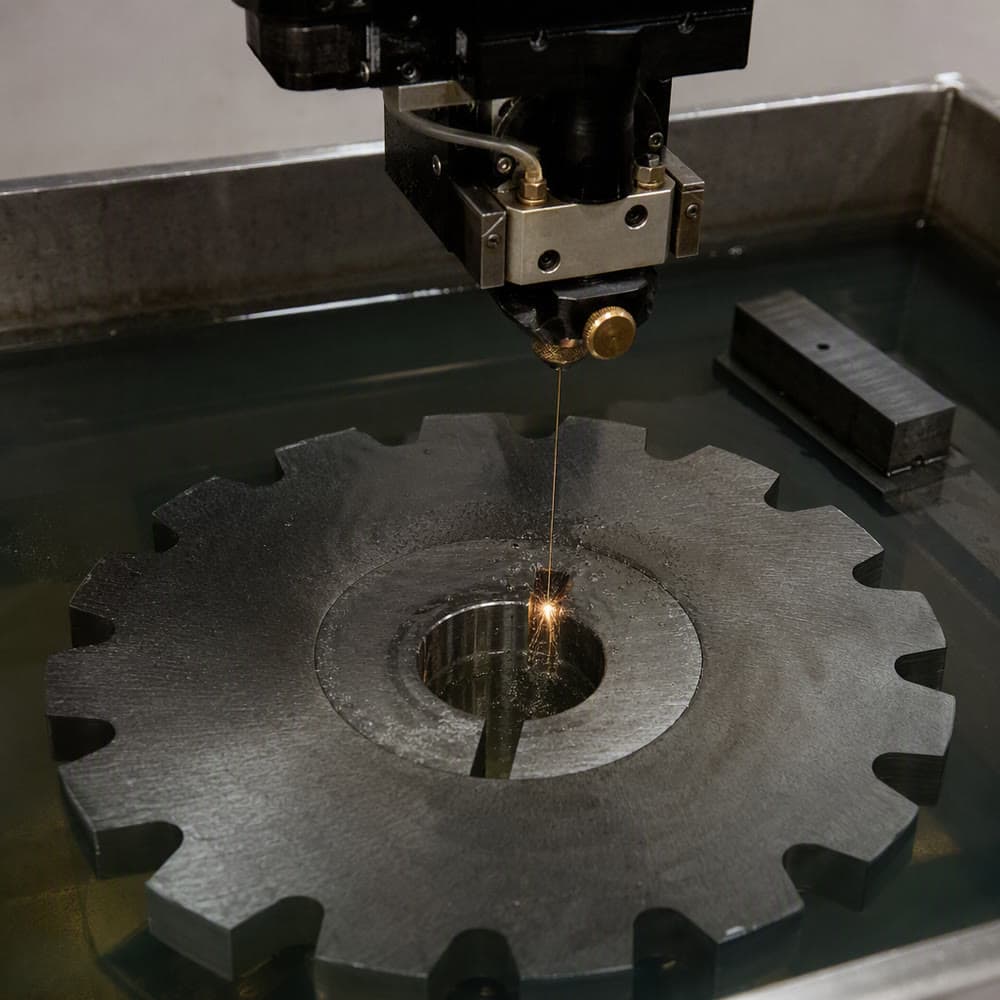
Chaque lame de refendage KAIPU passe par 6 étapes de fabrication internes étroitement maîtrisées. Aucune sous-traitance à aucune étape — tournage CNC, rectification CNC d'alésage, électroérosion à fil pour les rainures de clavette, durcissement sous vide en interne et vérification qualité CMM.
Découpe de la matière première
La scie à ruban débite les barres certifiées D2/HSS. Les certificats matière sont conservés par numéro de coulée.
Tournage CNC
Le tour CNC dresse et tourne les ébauches aux diamètre ext., diamètre int. et épaisseur proches des cotes finales.
Durcissement sous vide
Four sous vide intégré, durcissement et revenu multi-étages au HRC spécifié.
Rectification d'alésage
Rectifieuse intérieure CNC. Alésage rectifié à la tolérance finale de diamètre int. ±0.0015 mm.
Rainure de clavette par électroérosion à fil
L'électroérosion à fil usine les rainures de clavette à une largeur et une profondeur précises, sans déformation.
Marquage laser
Référence, dimensions & date de lot gravées au laser sur chaque lame.
Au cœur de notre usine de Ma'anshan
De vraies machines. De vraies lames.
Photos de notre atelier. Aucun rendu 3D, aucune image de banque. Chaque étape présentée correspond à la machine réelle, en fonctionnement, produisant la lame que vous commandez.
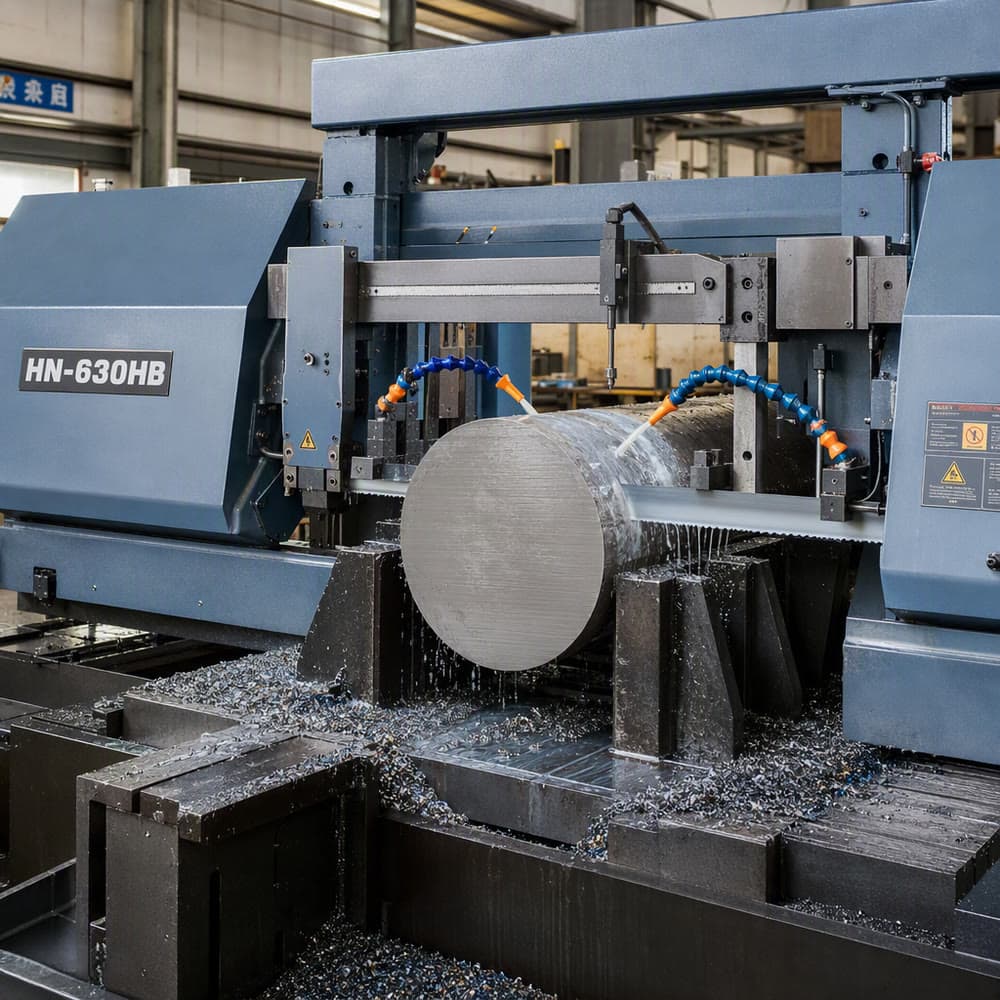
Découpe de la matière première
Découpe à la scie à ruban, barres D2 / HSS
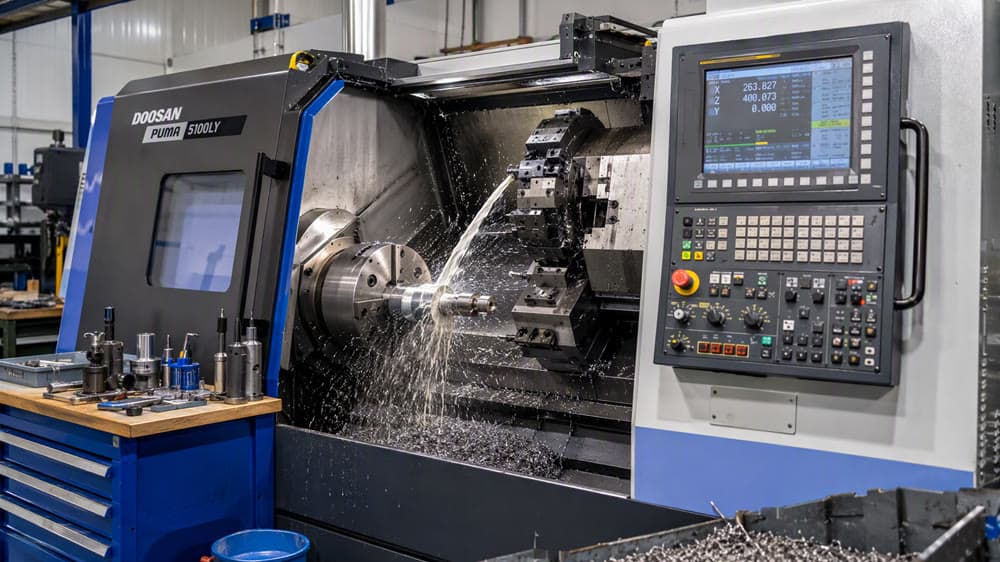
Tournage CNC
Tour CNC de précision
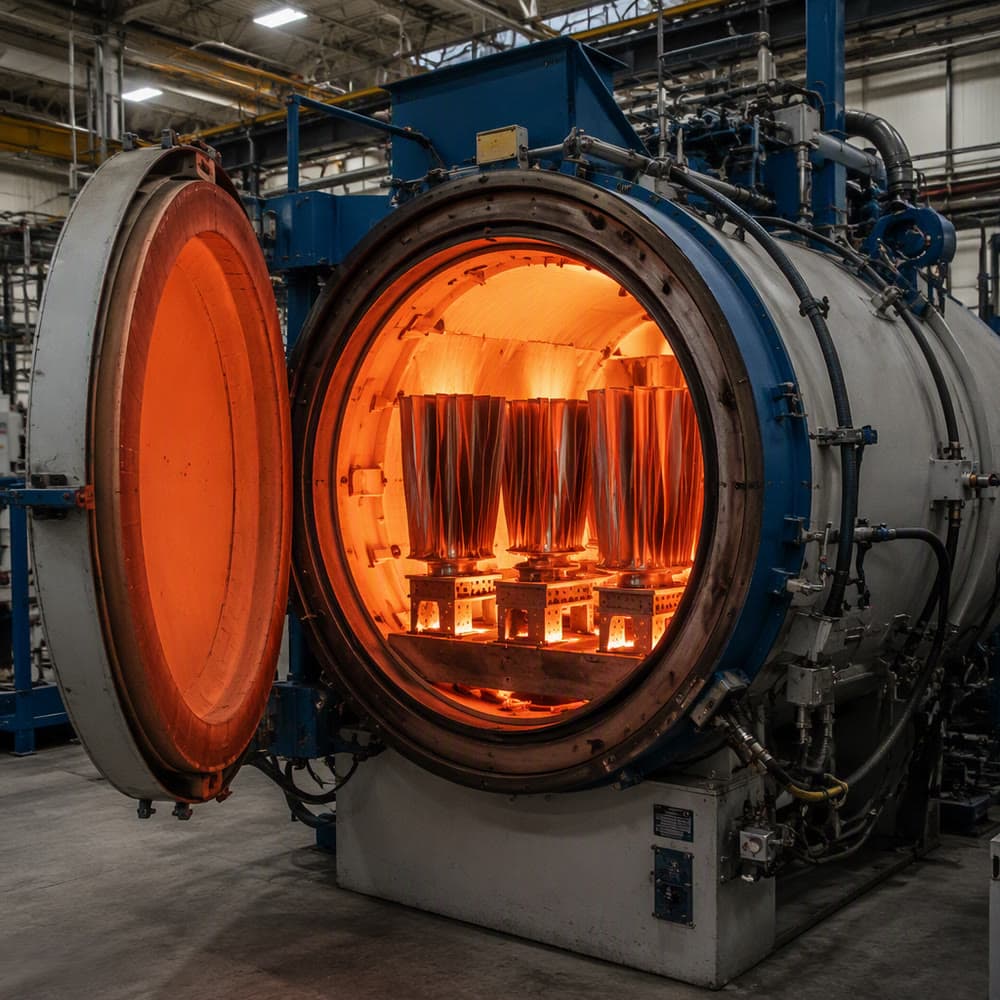
Durcissement sous vide
Four sous vide intégré, jusqu'à 66 HRC
Rectification d'alésage
Rectifieuse intérieure CNC
Rainure de clavette par électroérosion à fil
Découpe de rainure de clavette de précision, sans déformation
Marquage laser
Référence + lot gravés sur chaque lame
Contrôle qualité
Chaque lame contrôlée. Chaque certificat documenté.
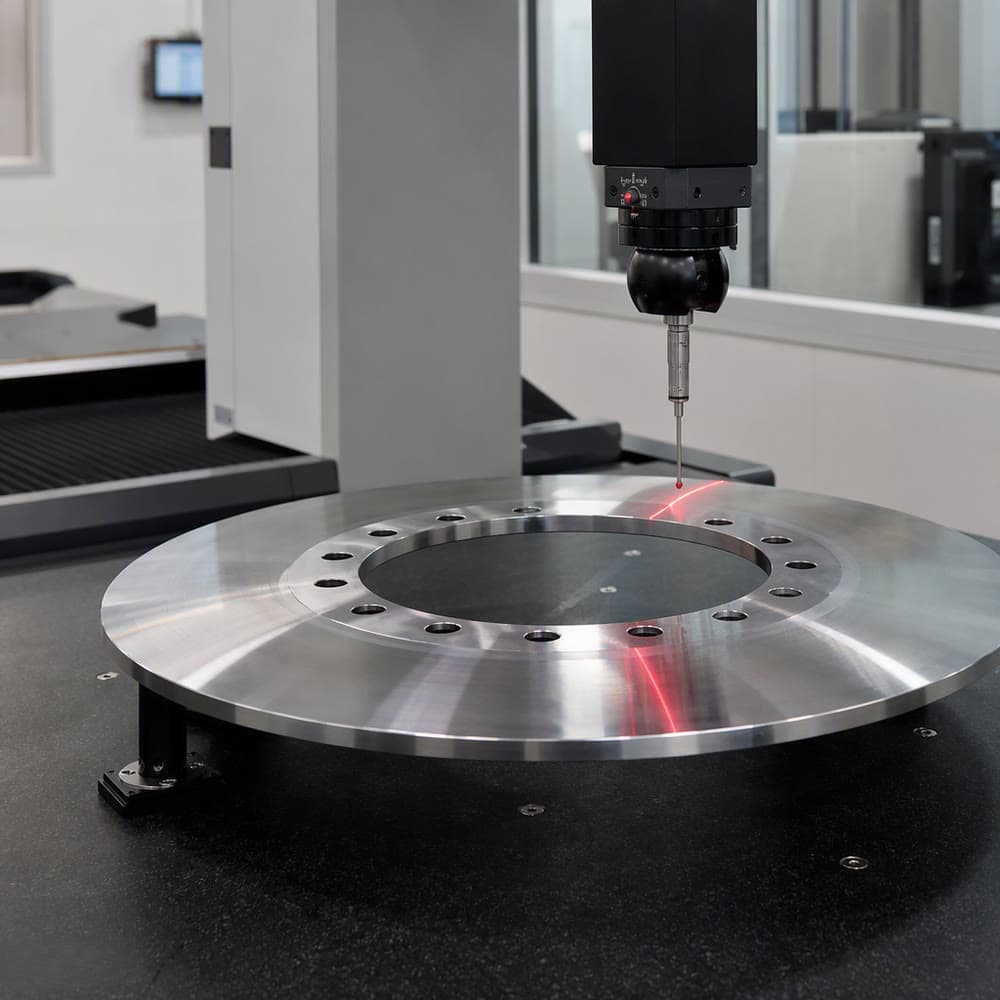
CMM (machine à mesurer tridimensionnelle)
Notre CMM réalise une vérification dimensionnelle à 100% sur chaque lame : diamètre ext., diamètre int., épaisseur, parallélisme, concentricité et faux rond, par rapport aux tolérances de votre plan.
Notre gamme complète de contrôles comprend :
- CMM : diamètre ext., diamètre int., épaisseur, faux rond par lame
- Duromètre portatif : HRC confirmé lame par lame
- Micromètres numériques : épaisseur et planéité
- Rugosimètre : Ra 0.2 µm confirmé après rodage
- Marbre granit : planéité à ±0.001 mm vérifiée
Les certificats d'analyse matière et les rapports de contrôle CMM sont fournis avec chaque expédition, sans frais supplémentaires.
Études de cas
Des résultats concrets sur de vraies lignes de refendage
Trois études de cas de clients KAIPU, avec le problème réel, le changement de lame que nous avons recommandé et le résultat chiffré. Aucune formule vague du type « performances améliorées ».
Centre de service bobines inox, EAU
Les lames HSS s'usaient tous les 6 à 7 jours sur bobine inox 304. Taux de rebut pour bavures : 3.1%. Le client utilisait des lames D2 locales.
Passage au HSS M35 KAIPU, 64 HRC, simple biseau 6° méplat étroit. Jeu supérieur + inférieur apparié.
Durée de vie des lames : de 6 jours à 17 jours (+183%). Rebut pour bavures : de 3.1% à 0.3%. Coût d'outillage mensuel en baisse de 34%.
Laminoir à chaud, Inde
Lames de rognage s'écaillant en 4 jours sur bobine HR de 6 mm. Arrêt pour changement de lame : 2.5 h par incident.
H11 à 52 HRC spécifié, arête arrondie, Ø ext. 350 × Ø int. 200 × 25 mm. Jeux supérieur/inférieur appariés + entretoises trempées fournis.
Durée de vie des lames : de 4 jours à 11 jours. Écaillage : aucun sur 6 mois de suivi. Économie annuelle : ≈ $21,000 en outillage + arrêts de production.
Convertisseur d'aluminium, Inde
Lames supérieures bombées se déformant sur aluminium de 0.8 mm après 5 jours. Qualité d'arête irrégulière selon les largeurs de refente.
Passage au D3 à 62 HRC, géométrie bombée concave, planéité vérifiée à 100% ±0.001 mm par CMM.
Profil bombé de la lame supérieure redéfini pour correspondre à la tension de ligne. Qualité d'arête constante sur toutes les largeurs de refente après modification.
Service de réaffûtage
Service de réaffûtage : prolongez la durée de vie de vos lames de 3 à 5 cycles
Envoyez vos lames usées KAIPU ou d'autres marques à Ma'anshan. Nous réaffûtons, rodons à nouveau, recontrôlons et réexpédions aux tolérances dimensionnelles d'origine, ce qui prolonge la durée de vie des lames de généralement 3 à 5 réaffûtages sur les lames fines travaillant de fortes épaisseurs, 30 ou plus sur l'outillage lourd pour une fraction du prix d'une lame neuve.
Chaque réaffûtage comprend :
- Réaffûtage dimensionnel aux diamètre ext., diamètre int. et épaisseur d'origine
- Nouvelle reprise de l'arête à l'angle de biseau et à la largeur de méplat d'origine
- Rodage à un état de surface 0.2 Ra, vérification dimensionnelle CMM lame par lame
- Nouvelle vérification de dureté (duromètre portatif)
- Rapport de contrôle complet expédié avec le retour
Délai de traitement : 10 jours ouvrés à réception des lames
Demander un enlèvement pour réaffûtageLivraison mondiale
Expédié dans 88 pays. Devis dans votre devise.
D'une simple lame de rechange à un jeu d'outillage complet pour une ligne, nous prenons en charge l'emballage d'export, la documentation et le fret — porte à porte si vous le préférez.
Options d'expédition
- Express DHL / FedEx : 3–5 days
- Fret aérien : 5–8 days
- Fret maritime (LCL/FCL) : 20–35 days
- Expédition express pour les retours de réaffûtage
Incoterms
- EXW Ma'anshan
- FOB Shanghai / Ningbo
- CIF / CFR grands ports
- DDP porte à porte disponible
Devise & paiement
- Devis en USD, EUR, GBP ou dans votre devise
- Virement bancaire T/T (30/70 ou 100%)
- PayPal pour les échantillons & petites commandes
- L/C acceptée pour les commandes importantes
Emballage & documents d'export
- Papier antirouille VCI + mousse + caisse en contreplaqué
- Certificats matière & de dureté par lot
- Liste de colisage, facture, C/O sur demande
- Rapport de contrôle dimensionnel complet
Questions fréquentes
Avant de nous écrire
Que sont les lames et couteaux de refendage ?
Les lames et couteaux de refendage sont des outils de coupe spécialisés utilisés dans les refendeuses pour découper avec précision de grandes bobines de matière en bandes plus étroites.
À quoi sert une lame de refendage ?
Les lames de refendage sont couramment utilisées dans des secteurs comme le papier, le film plastique, le métal, le textile et l'emballage ; elles garantissent des coupes nettes et précises avec un minimum de pertes de matière.
Quelle matière est utilisée pour fabriquer les lames de refendage ?
Les lames de refendage sont généralement fabriquées dans des matériaux haute performance tels que l'acier à outils à froid D2 et D3, les HSS M2 et M35, et le PM-HSS ASP 2030, choisis selon la matière de la bande, l'épaisseur et la vitesse de ligne.
Puis-je commander des lames de refendage sur mesure ?
Oui, tout à fait ! Chez KAIPU Machine Knives, nous sommes spécialisés dans la fabrication de lames de refendage sur mesure, de formes et de dimensions variées : couteaux rotatifs, circulaires et rectilignes.
Quels types de matières les lames et couteaux circulaires de refendage peuvent-ils traiter ?
Ils peuvent traiter divers métaux, notamment l'acier, l'acier inoxydable, l'aluminium, le cuivre et d'autres alliages industriels.
Les lames de refendage et les couteaux de refendage sont-ils identiques ?
Les termes lames de refendage et couteaux de refendage sont souvent employés indifféremment, mais les lames désignent généralement les outils circulaires rotatifs, tandis que les couteaux peuvent englober différents outils de coupe industriels utilisés dans les machines de refendage, de rognage et de conversion.
Quelles matières les lames et couteaux de refendage peuvent-ils couper ?
Les lames et couteaux de refendage sont conçus pour couper une large gamme de matières selon leur nuance et leur dureté. Ils sont couramment utilisés pour refendre des tôles métalliques, du papier, des films plastiques, des feuilles minces, du caoutchouc et des stratifiés dans les machines industrielles de refendage et de conversion.
Quelle est la dureté des lames de refendage ?
Les lames de refendage sont généralement trempées autour de 58 à 60 selon l'acier à outils utilisé. Un traitement thermique adapté apporte résistance à l'usure, durée de vie accrue et régularité de coupe dans les opérations de refendage à grande vitesse.
Que faut-il vérifier avant d'installer des lames de refendage ?
Avant d'installer des lames de refendage, vérifiez les dimensions, les tolérances, la planéité, l'alignement et l'état de la surface de montage. Assurez-vous que les lames sont propres, en bon état et correctement alignées sur l'arbre afin d'éviter les vibrations, une mauvaise coupe et l'usure de la machine.
Pourquoi utiliser des lames de refendage sur mesure plutôt que des lames standard ?
Les lames de refendage sur mesure offrent un meilleur ajustement, des tolérances plus serrées et une durée de vie plus longue, car elles sont conçues pour des machines et des matières spécifiques. Cela améliore la précision de coupe, réduit les bavures et garantit des performances stables dans les opérations de refendage à grande vitesse.